


Wat is de freesvoortgang?
Laat een bericht achter
Wat is de freesvoortgang?
Frezen is de meest voorkomende vorm van verspaning, een materiaalverwijderingsproces, dat een aantal functies kan creëren door het ongewenste materiaal weg te snijden. Het freesproces vereist een freesmachine, werkstuk, bevestiging en snijder. Het werkstuk is een stuk voorgevormd materiaal dat is bevestigd aan de bevestiging, dat zelf is bevestigd aan een platform in de freesmachine. De snijder is een snijgereedschap met scherpe tanden dat ook in de freesmachine is bevestigd en met hoge snelheden roteert. Door het werkstuk in de roterende snijder te voeren, wordt materiaal van dit werkstuk weggesneden in de vorm van kleine chips om de gewenste vorm te creëren.

Frezen wordt meestal gebruikt om onderdelen te produceren die niet axiaal symmetrisch zijn en veel functies hebben, zoals gaten, gleuven, vakken en zelfs driedimensionale oppervlaktecontouren. Onderdelen die volledig door frezen zijn gefabriceerd, bevatten vaak componenten die in beperkte hoeveelheden worden gebruikt, misschien voor prototypes, zoals op maat ontworpen bevestigingsmiddelen of beugels. Een andere toepassing van frezen is het fabriceren van gereedschap voor andere processen. Driedimensionale vormen worden bijvoorbeeld typisch gefreesd. Frezen wordt ook vaak gebruikt als een secundair proces om functies toe te voegen of te verfijnen op onderdelen die met een ander proces zijn vervaardigd. Vanwege de hoge toleranties en oppervlakteafwerkingen die frezen kan bieden, is het ideaal voor het toevoegen van precisiekenmerken aan een onderdeel waarvan de basisvorm al is gevormd.

uitrusting
Freesmachines zijn te vinden in verschillende maten en uitvoeringen, maar ze bevatten nog steeds dezelfde hoofdcomponenten waarmee het werkstuk in drie richtingen ten opzichte van het gereedschap kan worden verplaatst. Deze componenten omvatten het volgende:
Basis en kolom - De basis van een freesmachine is gewoon het platform dat op de grond staat en de machine ondersteunt. Een grote kolom is bevestigd aan de basis en verbindt met de andere componenten.
Tafel - Het te frezen werkstuk wordt gemonteerd op een platform dat de tafel wordt genoemd, met typisch "T" -vormige gleuven langs het oppervlak. Het werkstuk kan worden vastgezet in een bevestiging die een bankschroef wordt genoemd, die in de T-gleuven is bevestigd, of het werkstuk kan direct in deze gleuven worden geklemd. De tafel geeft de horizontale beweging van het werkstuk in de X-richting door te schuiven over een platform eronder, het zadel.
Zadel - Het zadel is het platform dat de tafel ondersteunt en zijn longitudinale beweging mogelijk maakt. Het zadel kan ook bewegen en zorgt voor de horizontale beweging van het werkstuk in de Y-richting door dwars te schuiven langs een ander platform dat de knie wordt genoemd.
Knie - De knie is het platform dat het zadel en de tafel ondersteunt. Bij de meeste freesmachines, ook wel kolom- en kniefreesmachines genoemd, zorgt de knie voor de verticale beweging (Z-richting) van het werkstuk. De knie kan verticaal langs de kolom bewegen, waardoor het werkstuk verticaal wordt verplaatst terwijl het snijwerktuig stationair erboven blijft. In een machine met een vast bed wordt de knie echter vast terwijl de snijder verticaal beweegt om het werkstuk te snijden.
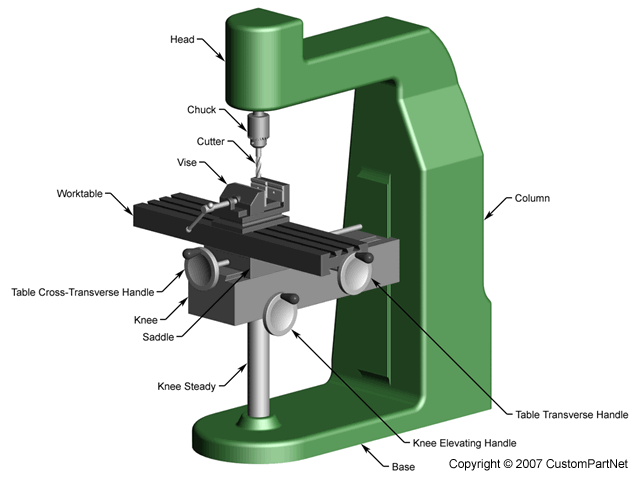
Handmatige verticale freesmachine
De bovenstaande componenten van de freesmachine kunnen zowel verticaal als horizontaal worden georiënteerd, waardoor twee zeer verschillende vormen van freesmachines worden gecreëerd. Een horizontale freesmachine gebruikt een frees die op een horizontale as, een as, boven het werkstuk wordt gemonteerd. Om deze reden wordt horizontaal frezen soms aangeduid als asfrezen. Het prieel wordt aan de ene kant ondersteund door een overarm, die is verbonden met de kolom, en aan de andere kant door de spil. De spil wordt aangedreven door een motor en roteert daarom de asboring. Tijdens het frezen roteert het mes langs een horizontale as en verwijdert de zijkant van het mes materiaal van het werkstuk. Een verticale freesmachine daarentegen oriënteert de snijder verticaal. De snijder wordt vastgezet in een stuk dat een spantang wordt genoemd en dat vervolgens wordt bevestigd aan de verticaal georiënteerde spil. De spil bevindt zich in de freeskop, die aan de kolom is bevestigd. De freesbewerkingen uitgevoerd op een verticale freesmachine verwijderen materiaal door zowel de bodem als de zijkanten van de snijder te gebruiken.
Freesmachines kunnen ook worden geclassificeerd volgens het type besturing dat wordt gebruikt. Een handmatige freesmachine vereist dat de bediener de beweging van de snijder tijdens de freesbewerking regelt. De operator past de positie van het mes aan met behulp van handkrukken die de tafel, het zadel en de knie bewegen. Freesmachines kunnen ook computergestuurd zijn, in welk geval ze een computer numerieke besturings (CNC) freesmachine worden genoemd. CNC-freesmachines verplaatsen het werkstuk en de snijder op basis van voorgeprogrammeerde opdrachten en bieden een zeer hoge precisie. De programma's die worden geschreven, worden vaak G-codes of NC-codes genoemd. Veel CNC-freesmachines bevatten naast de standaard XYZ-beweging ook nog een andere bewegingsas. De hoek van de spil en de snijder kan worden gewijzigd, waardoor nog complexere vormen kunnen worden gefreesd.
Freesgereedschap
Het gereedschap dat nodig is voor het frezen is een scherpe frees die door de as wordt gedraaid. De snijder is een cilindrisch gereedschap met scherpe tanden op afstand rond de buitenkant. De ruimtes tussen de tanden worden fluiten genoemd en laten de materiaalspaanders van het werkstuk weg bewegen. De tanden kunnen recht langs de zijkant van het snijwerktuig zijn, maar zijn vaker in een spiraal gerangschikt. De spiraalhoek vermindert de belasting op de tanden door de krachten te verdelen. Ook varieert het aantal tanden op een snijder. Een groter aantal tanden zorgt voor een betere oppervlakteafwerking. De snijders die kunnen worden gebruikt voor freesbewerkingen zijn zeer divers, waardoor verschillende functies kunnen worden gevormd. Hoewel deze snijders sterk verschillen in diameter, lengte en door de vorm van de snede die ze zullen vormen, verschillen ze ook op basis van hun oriëntatie, of ze horizontaal of verticaal zullen worden gebruikt.
Bij een snijder die in een horizontale freesmachine zal worden gebruikt, zullen de tanden zich over de gehele lengte van het gereedschap uitstrekken. Het inwendige van het gereedschap is hol zodat het op het prieel kan worden gemonteerd. Met deze basisvorm zijn er nog veel verschillende soorten snijders die kunnen worden gebruikt bij horizontaal frezen, waaronder de hieronder genoemde.
Vliegtuig (spiraalvormige) molen
Vorm opgelucht molen
Verspringende tandmolen
Dubbele hoekmolen
Een andere bewerking die bekend staat als straddle frezen is ook mogelijk met een horizontale freesmachine. Deze vorm van frezen verwijst naar het gebruik van meerdere frezen die aan het prieel zijn bevestigd en tegelijkertijd worden gebruikt. Straddle frezen kan worden gebruikt om een complex kenmerk te vormen met een enkele snede.
Voor verticale freesmachines hebben de snijders een heel andere vorm. De snijtanden bedekken slechts een deel van het gereedschap, terwijl de resterende lengte een glad oppervlak is, de schacht genoemd. De schacht is het gedeelte van de snijder dat in de spantang is bevestigd, voor bevestiging aan de spil. Ook zijn veel verticale snijders ontworpen om te snijden met behulp van zowel de zijkanten als de onderkant van de snijder. Hieronder vindt u enkele veel voorkomende verticale snijplotters.
Vlakke frees
Kogelmolen
Afschuinmolen
Face molen
Spiraalboor
ruimer
Kraan
Alle frezen die worden gebruikt bij het frezen, zijn te vinden in verschillende materialen, die de eigenschappen van de frees en de werkstukmaterialen bepalen waarvoor deze het meest geschikt is. Deze eigenschappen omvatten de hardheid, taaiheid en slijtvastheid van de snijder. De meest gebruikte snijmaterialen zijn:
Hogesnelheidstaal (HSS)
Carbide
Koolstofstaal
Kobalt hogesnelheidstaal
Het materiaal van de snijder wordt gekozen op basis van een aantal factoren, waaronder het materiaal van het werkstuk, de kosten en de levensduur van het gereedschap. De levensduur van het gereedschap is een belangrijk kenmerk waarmee rekening wordt gehouden bij het selecteren van een snijplotter, omdat dit de productiekosten aanzienlijk beïnvloedt. Een korte standtijd van het gereedschap vereist niet alleen dat extra gereedschap wordt aangeschaft, maar vereist ook tijd om het gereedschap te vervangen telkens wanneer het te versleten raakt. De hierboven vermelde messen hebben vaak de tanden bedekt met een ander materiaal om extra slijtvastheid te bieden, waardoor de levensduur van het gereedschap wordt verlengd. De slijtage van het gereedschap kan ook worden verminderd door tijdens het frezen een smeermiddel en / of koelvloeistof op de snijder en het werkstuk te spuiten. Deze vloeistof wordt gebruikt om de temperatuur van de snijder te verlagen, die behoorlijk heet kan worden tijdens het frezen, en om de wrijving op het scheidingsvlak tussen de snijder en het werkstuk te verminderen, waardoor de levensduur van het gereedschap wordt verlengd. Door tijdens het frezen een vloeistof te sproeien, kunnen hogere voedingssnelheden worden gebruikt, kan de oppervlakteafwerking worden verbeterd en kunnen de materiaalchips worden weggeduwd. Typische snijvloeistoffen omvatten minerale, synthetische en in water oplosbare oliën.
materialen
Bij het frezen is de ruwe vorm van het materiaal een stuk grondstof waaruit de werkstukken worden gesneden. Deze voorraad is beschikbaar in verschillende vormen, zoals vlakke platen, massieve staven (rechthoekig, cilindrisch, zeshoekig, enz.), Holle buizen (rechthoekig, cilindrisch, enz.), En gevormde balken (I-balken, L-balken, T-balken, enz.). Aangepaste extrusies of bestaande onderdelen zoals gietstukken of smeedstukken worden soms ook gebruikt.
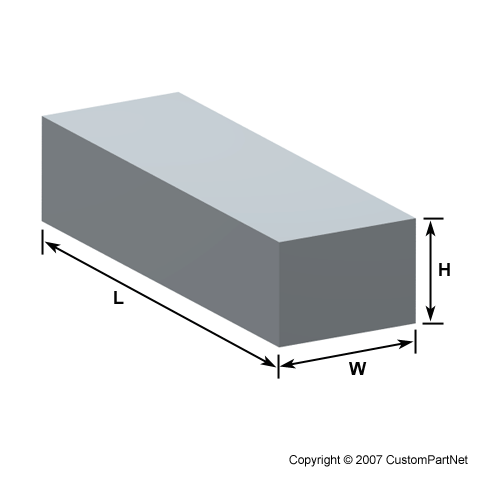 Rechthoekige stang |  Rechthoekige buis | 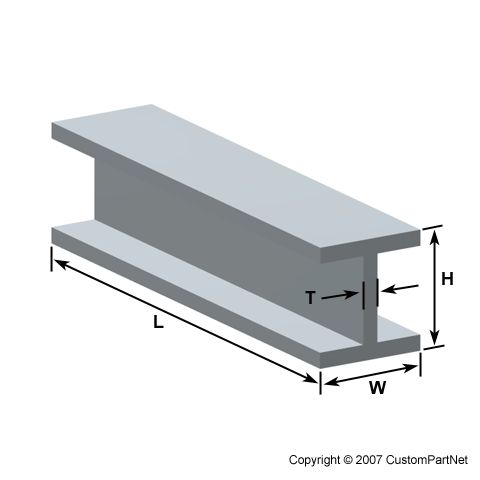 Balk |
Frezen kan worden uitgevoerd op werkstukken in verschillende materialen, waaronder de meeste metalen en kunststoffen. Veelgebruikte materialen die bij het frezen worden gebruikt, zijn onder meer:
Aluminium
Messing
Magnesium
Nikkel
Staal
Thermohardende kunststoffen
Titanium
Zink
Bij het selecteren van een materiaal moeten verschillende factoren worden overwogen, waaronder de kosten, sterkte, slijtvastheid en bewerkbaarheid. De bewerkbaarheid van een materiaal is moeilijk te kwantificeren, maar kan worden gezegd de volgende kenmerken te hebben:
Geeft een goede oppervlakteafwerking
Bevordert een lange standtijd
Vereist weinig kracht en vermogen om te frezen
Biedt een gemakkelijke verzameling chips


