Op maat gemaakte kunststof behuizing spuitgieten
DeepMould biedt op maat gemaakte kunststof behuizingen met PA66-materiaal, met de nadruk op complexe openingen, montagegaten en zijdelingse vergrendeling. DFM-beoordeling, zijdelings matrijsontwerp en Moldflow-analyse helpen bij het beoordelen van de geometrie van onderdelen, het vulgedrag en de ontkistingsvereisten voordat het gereedschap wordt afgerond.
- Snelle levering
- Kwaliteitsverzekering
- 24/7 klantenservice
Beschrijving
1. Projectoverzicht
Dit project betreft eenop maat gemaakte spuitgegoten kunststof behuizingvervaardigd uit POLIMID A SG NATURALE, een PA66-vormkwaliteit. Het onderdeel heeft een breed, vlak lichaam, een rechthoekige opening aan één uiteinde, montagegaten rond de omtrek en uitstekende vergrendelingsvoorzieningen langs de zijkanten. Deze details maken de behuizing veeleisender dan een eenvoudige open lade: het gereedschap moet het grote oppervlak vormen en tegelijkertijd een gecontroleerde ontgrendeling bij de opening en de zijkanten bieden.
De projectdocumentatie bevat daadwerkelijke foto's van gegoten onderdelen, foto's van kern- en holtegereedschappen, een DFM-beoordeling, twee vulsimulatiegevallen, een fotoset van de matrijsassemblage, een inspectierapport van de warmtebehandeling en een tekening van de machine-interface. Het meegeleverde technische gegevensblad PA66 en de staalreferentie SWG 1.2767 worden hieronder gebruikt waar ze relevant zijn voor ontwerp en verwerking. Waarden uit een leveranciersgegevensblad worden afzonderlijk van de CAE-resultaten en gemeten inspectiegegevens geïdentificeerd.
Het doel van deze pagina is om de technische beslissingen te tonen die verband houden met een behuizing met deze geometrie en de productie-informatie die beschikbaar is voor dit project. Het is geen vervanging voor een gecontroleerde tekening of een goedgekeurd matrijskwalificatierapport. Afmetingen, productiehoeveelheid, aantal caviteiten en eindcyclustijd zijn weggelaten omdat deze niet op betrouwbare wijze kunnen worden vastgesteld op basis van de aangeleverde documenten.

2. Kunststof behuizingsgeometrie
• Het grote buitenvlak is het dominante zichtbare oppervlak van de behuizing. Het wordt onderbroken door montagegaten aan de omtrek en een verzonken overgang naar de rechthoekige opening. Deze overgangen beïnvloeden de positie van de scheidingslijn en de hoeveelheid vormstaal die nodig is rond de opening. Het gereedschap moet ook de zijdelingse vergrendelingskenmerken reproduceren zonder deze tijdens het ontvormen te beschadigen.
• De opening vereist een consistent randprofiel en voldoende stalen ondersteuning in de omringende spouw en kern. Scherpe overgangen, dunne stalen uitsteeksels en abrupte veranderingen in het vormoppervlak zijn potentiële problemen bij het onderhoud van het gereedschap. De geometrie van het onderdeel moet daarom als een compleet samenstel worden gecontroleerd: bij elke aanpassing voor de matrijsconstructie moet nog steeds de speling en samenwerking van de behuizing met het bijbehorende onderdeel behouden blijven.
• Het vlakke paneelgebied moet worden beoordeeld op dikteverdeling, zinken, kromtrekken en lokale spanningsconcentratie. Een visueel vlak gevormd oppervlak garandeert niet onder alle vormomstandigheden de vlakheid van de afmetingen. Poortpositie, verpakkingsreactie, koelindeling en materiaalkrimp hebben allemaal invloed op de uiteindelijke vorm. Hier wordt geen vlakheidstolerantie of wanddiktewaarde toegekend omdat de aangeleverde afbeeldingen geen gecontroleerde maatspecificatie geven.
3.DFM Review: scheidingslijn, schuifregelaar en staalconditie
• De DFM-tekening identificeert de scheidingslijn tussen de holte en de kern en vestigt de aandacht op het zijactiegebied. Een voorgestelde trekhoek van 3 graden wordt weergegeven in de bewegingsrichting van de schuif. Deze aanbeveling is bedoeld om het vrijgeven van het zijelement te verbeteren wanneer de schuifregelaar wordt ingetrokken. De hoek moet worden gecontroleerd ten opzichte van het passende deel en de functionele aangrijplengte; het toevoegen van diepgang zonder de montage te herzien, kan de retentie of pasvorm veranderen.
• In hetzelfde onderzoek wordt een plaatselijk R3,5 mm-gebied geïdentificeerd dat een scherpe of onvoldoende ondersteunde staalconditie kan veroorzaken. Het technische commentaar stelt voor om de lokale straal op de schuifregelaargerelateerde positie te verwijderen of te wijzigen. De bedoeling is om een kwetsbaar staalkenmerk te verminderen, de toegang tot de bewerking te verbeteren en de kans op lokale schade tijdens productie of onderhoud te verkleinen. In de tekening is een voorgestelde wijziging vastgelegd; het bewijst op zichzelf niet dat de klant de wijziging heeft goedgekeurd of dat deze in de uiteindelijke tool is geïmplementeerd.
• Een praktische DFM-release moet de goedgekeurde CAD-revisie, de bewegingsrichting van de schuif, het minimale afsluitcontact, de diepgangsvereisten, het uiterlijk van de scheidingslijn en de dimensionale interfaces bevestigen. Deze controles zijn vooral belangrijk rond de rechthoekige opening, waar kleine veranderingen in de staalgeometrie zowel de gegoten rand als het bewegende gereedschapsonderdeel kunnen beïnvloeden.

4. Vormontwerp en zijwaartse constructie

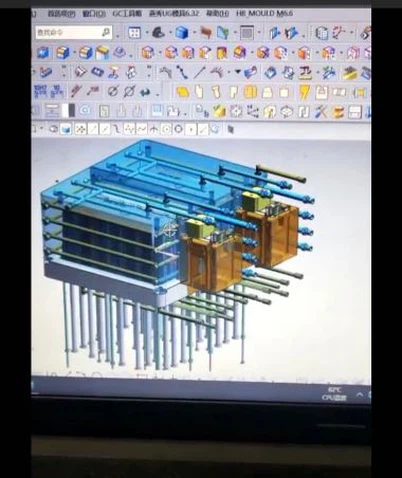
De matrijsfoto's tonen een compleet gereedschapssamenstel met kern- en holtezijden. Rond de gegoten opening maakt het gereedschap gebruik van machinaal bewerkte stalen onderdelen die moeten worden uitgelijnd wanneer de mal sluit. Geleidingscomponenten, lokalisatieoppervlakken en bewegende mechanismen zijn zichtbaar op de foto's. Het gereedschapsontwerp moet een herhaalbare registratie tussen deze elementen behouden, terwijl er voldoende toegang overblijft voor montage en onderhoud.
Functies aan de zijkant introduceren extra interfaces vergeleken met een rechtgetrokken mal. De schuif moet vóór injectie zijn volledig gesloten positie bereiken, ondersteund blijven tijdens de druk in de holte en ver genoeg terugtrekken zodat het gevormde onderdeel vrijkomt. De afsluitoppervlakken vereisen een gecontroleerde montage, omdat een te grote speling vlam kan veroorzaken, terwijl overmatige interferentie slijtage of vreten kan veroorzaken. Het loslaatpad moet ook voorkomen dat het tegen de PA66-behuizing sleept nadat de hoofdmal is geopend.
Het uitwerpen moet samen met het terugtrekken van de nevenactie worden overwogen. De behuizing omvat een breed paneel en verschillende lokale kenmerken; de uitwerperindeling moet de loskracht verdelen zonder deze te concentreren op een dunne wand of de rand van de opening. De exacte uitwerplocaties worden niet vermeld in de documenten, dus de discussie hier gaat over de vereiste technische controles in plaats van het claimen van een bepaalde uitwerpvolgorde.
Bewerken van foto's en hardware

De fotoset documenteert ook de externe vormplaten, montage-interfaces en hotrunner-gerelateerde apparatuur van het merk YUDO. Dit zijn nuttige referenties voor de constructie en montage van matrijzen, maar de foto's alleen geven geen bevestigd aantal poorten, de lay-out van het hotrunnercircuit of de productievormcyclus weer. Dergelijke details moeten worden ontleend aan het definitieve matrijsontwerp en de proefgegevens, indien beschikbaar.
5. Moldflow-overzicht: Flow-Front-temperatuur
Twee cases zijn geëvalueerd met behulp van Autodesk Moldflow Insight. De analyse maakt gebruik van een smelttemperatuur van 280 graden en rapporteert een maximale stroomfronttemperatuur van 281,9 graden voor geval 1 en 280,5 graden voor geval 2. Het gerapporteerde temperatuurverschil over het hoofdoppervlak bedraagt ongeveer 2 graden en de meegeleverde samenvatting markeert de stroomfronttemperatuur als acceptabel. Deze cijfers beschrijven het gemodelleerde vulgedrag, en niet een directe meting van de smelt in een lopende productiematrijs.
De temperatuurkaart is handig omdat de behuizing een groot vlak oppervlak en een frameachtige opening heeft. De stroming moet rond de opening en door veranderingen in de sectie verlopen. Lokale verschillen in de temperatuur van het stroomfront kunnen de vullingsbalans en de positie van brei- of lasgebieden beïnvloeden. Een vrijwel uniforme fronttemperatuur is nuttig, maar moet worden geëvalueerd aan de hand van de volledige simulatieresultaten en de onderdeelvereisten, in plaats van te worden behandeld als een op zichzelf staande goedkeuring.

6. Moldflow-beoordeling: V/P-omschakelingsdruk
De meegeleverde simulatie rapporteert een druk bij V/P-omschakeling van 65,16 MPa voor geval 1 en 60,39 MPa voor geval 2. Geval 2 toont daarom een lagere gemodelleerde omschakeldruk van 4,77 MPa onder de omstandigheden gebruikt voor de analyse. Het document vermeldt ook drukverliezen bij hotrunners van 24 MPa en 10 MPa voor de twee gevallen. Deze resultaten suggereren dat de alternatieve opstelling de drukvraag in het vulsysteem verandert.
|
Simulatie-uitvoer |
Geval 1 / Geval 2 |
|
Maximale aanvoerfronttemperatuur |
281,9 graden / 280,5 graden |
|
Druk bij V/P-omschakeling |
65,16 MPa / 60,39 MPa |
Hotrunner-drukval 24 MPa / 10 MPa
|
Analyse smelttemperatuur |
280 graden / 280 graden |
De lagere voorspelde druk in geval 2 is relevant voor de evaluatie van de poort en runner, maar de beste configuratie kan niet alleen op basis van de druk worden geselecteerd. Locatie van de poortresten, cosmetische vereisten, lasnaadposities, luchtinsluiting, pakkingsgedrag en maatvastheid moeten worden beoordeeld voordat het gereedschapsontwerp wordt bevroren. De verstrekte afbeelding toont niet alle stroomafwaartse analyses, dus er wordt geen niet-ondersteunde claim gemaakt over kromtrekken, krimpverdeling of definitieve goedkeuring van de poort.
Voor productievalidatie moeten de CAE-aannames worden vergeleken met de daadwerkelijke materiaaldroging, smelttemperatuur, matrijstemperatuur, vultijd, injectiedruk en gemeten onderdeelafmetingen. Een discrepantie tussen het gesimuleerde en waargenomen vulpatroon kan wijzen op verschillen in procesomstandigheden, materiaalgedrag of gereedschapsgeometrie.
7.PA66 Materiaalselectie en procesvenster
De bevestigde hars voor dit project is POLIMID A SG NATURALE, een PA66-spuitgietkwaliteit met standaard viscositeit. Volgens het meegeleverde gegevensblad van de fabrikant is de dichtheid 1,14 g/cm³, het smeltpunt 260 graden en de typische gemiddelde krimp van de mal 1,4–1,8%. Hetzelfde vel geeft een treksterkte bij rekgrens van 85 MPa en een trekmodulus van 3.000 MPa. Deze waarden zijn referentie-eigenschappen van de kwaliteit; het zijn geen resultaten van trekproeven die op deze behuizing zijn uitgevoerd.
|
PA66 leverancierseigendom |
Typische of aanbevolen waarde |
|
Dikte |
1,14 g/cm³ |
|
Smeltpunt |
260 graden |
|
Gemiddelde schimmelkrimp |
1.4–1.8% |
|
Treksterkte bij rek |
85 MPa |
|
Trekmodulus |
3,000 MPa |
|
Droogadvies |
Minimaal 3 uur op 90-100 graden |
|
Aanbevolen smelttemperatuur |
260–285 graden |
|
Aanbeveling voor schimmeltemperatuur |
70-90 graden |
PA66-verwerking vereist vochtbeheersing. De leverancier raadt aan om vóór het vormen minimaal drie uur te drogen op 90-100 graden. Het aanbevolen smelttemperatuurbereik is 260-285 graden en het schimmeltemperatuurbereik is 70-90 graden. Dit zijn uitgangspunten voor procesontwikkeling, geen registratie van de exacte machine-instellingen die zijn gebruikt om de gefotografeerde onderdelen te vervaardigen. De werkelijke instellingen zijn afhankelijk van de capaciteit van de machine, de configuratie van de runner, de dikte van het onderdeel en de vulreactie.
Bij de ontwikkeling van de holtegrootte moet rekening worden gehouden met het krimpbereik van de leverancier, maar een enkel percentage kan niet op betrouwbare wijze elke richting van een behuizing beschrijven met openingen, ribben en zijkenmerken. Verpakkingsdruk, lokale wanddikte en koelverschillen kunnen niet-uniforme maatveranderingen veroorzaken. De juiste aanpak is om gegoten monsters te vergelijken met de goedgekeurde tekening, afwijkingen per kenmerk te beoordelen en procesomstandigheden of gereedschappen pas aan te passen nadat de oorzaak is geïdentificeerd.
Het materiaalgegevensblad vermeldt ook dat voedsel- of medisch gebruik niet mag worden aangenomen zonder specifieke goedkeuring. Voor deze woningen wordt geen dergelijke aanvraag geclaimd. Op dezelfde manier zijn de materiaalgegevens op zichzelf niet bepalend voor de vlamclassificatie van het afgewerkte onderdeel, de chemische weerstandsvereiste of de langetermijnprestaties in de eindgebruiksomgeving van de klant.
8.Staalreferentie en inspectie van warmtebehandeling
Het project omvat een technische fiche voor SWG 1.2767 vormstaal. Deze referentie kan worden gebruikt om de algemene staaleigenschappen en het beoogde gereedschapsmateriaal te beoordelen. Een afzonderlijk warmtebehandelingsrapport identificeert de geïnspecteerde werkstukken als klasse 2343, niet als 1.2767. De twee documenten mogen daarom niet worden samengevoegd tot één materiaalcertificering of worden gebruikt om te beweren dat de gemeten hardheid geldt voor elk 1.2767-onderdeel in de matrijs.

Voor de twee geïnspecteerde werkstukken specificeert het warmtebehandelingsrapport HRC 50–52 en registreert de gemeten hardheidswaarden in het bereik HRC 50,4–51,6, die in het rapport als acceptabel zijn gemarkeerd. Het registreert ook ongeveer 0,1 mm vervorming voor de geïnspecteerde items. Dit zijn resultaten voor de werkstukken die in dat rapport worden geïdentificeerd, en geen universele acceptatieverklaring van de matrijs. Traceerbaarheid van materialen moet elk certificaat en inspectierecord verbinden met het bijbehorende onderdeel.
9. Machine-interface en matrijsinstallatie
De machine-interfacetekening identificeert een KraussMaffei KM150 C1 spuitgietmachine van 150 ton. Het toont een afstand tussen de trekstangen van 500 mm bij 500 mm, een mondstukinterface en uitwerpgerelateerde verbindingsdetails. De tekening is een referentie voor machinecompatibiliteit. Het bewijst niet dat alle tests of productieruns voor deze behuizing op precies die pers zijn voltooid.
Voordat de matrijs wordt geïnstalleerd, moeten de opstelling van de montageplaat, de positioneringsring, het mondstukbereik, de matrijshoogte, de openingsslag en de uitwerpinterface worden gecontroleerd ten opzichte van de pers. De interfacetekening toont een minimale malhoogtereferentie van 300 mm en een maximale daglichtreferentie van 900 mm. De werkelijke afmetingen van de mal en het hefgewicht moeten vóór installatie worden bevestigd aan de hand van de definitieve gereedschapsdocumentatie.
Het gereedschap moet ook worden beoordeeld op koeling en hotrunner-verbindingen, veilige beweging van schuifregelaars, klemspeling en toegang tot onderhoudspunten. Een checklist voorafgaand aan de proef verdient de voorkeur boven het vertrouwen op alleen het machinetonnage. Tonnage bevestigt slechts één aspect van compatibiliteit; matrijsopening, injectiecapaciteit, speling tussen de trekstangen en hulpsystemen kunnen evenzeer beperkend zijn.

10.Toolproef, inspectie en productiecontrole
Een praktische eerste proef voor deze behuizing moet een stabiel vulvenster opleveren voordat maatcorrecties worden overwogen. Het team moet de volledige vulling rond de rechthoekige opening, zichtbare las- of breigebieden, flitsen bij de scheidingslijn en schuifafsluiters, en het vrijgeven van de zijvergrendelingen controleren. De staat van het brede paneel moet worden gecontroleerd op verzakking, vervorming en gebruikssporen.
De inspectie moet de door de klant goedgekeurde tekening volgen. Prioritaire kenmerken omvatten waarschijnlijk de locaties van montagegaten, openingsafmetingen, totale omhulling, lokale pasvlakken en de geometrie van de vergrendelingskenmerken. Dit is een aanbevolen inspectiefocus op basis van de zichtbare geometrie; er wordt niet beweerd dat deze kenmerken een bepaalde tolerantie hebben of dat voor elk ervan een inspectierapport is verstrekt.
Wanneer er een dimensionaal probleem wordt gevonden, moet bij het onderzoek onderscheid worden gemaakt tussen gereedschapsgeometrie en procesreactie. Een verandering in de pakking of koeling kan het ene gebied verbeteren, terwijl een ander kenmerk buiten de tolerantie wordt gebracht.
Dimensionale monsters moeten daarom worden gemeten volgens een gedocumenteerd en herhaalbaar proces. Goedgekeurde monsters, revisiegecontroleerde CAD-gegevens en duidelijke acceptatiecriteria zijn nodig voordat de serieproductie wordt vrijgegeven.
11. Aanvragen voor gereedschap en vormgieten op maat
Voor een vergelijkbare kunststof behuizing kan Deep Mold de CAD-geometrie, gereedschapsaanpak en -aanpak beoordelenspuitgietenvereisten. De eerste beoordeling moet de materiaalkwaliteit, de verwachte bestelhoeveelheid, functionele interfaces, cosmetische oppervlakken, maattoleranties en eventuele beperkingen op de poortpositie of uitwerpmarkeringen omvatten. Een 3D STEP-model en een gecontroleerde 2D-tekening zijn de voorkeursstartdocumenten.
Als er zijdelingse vergrendelingen of ondersnijdingen aanwezig zijn, moet de DFM-beoordeling de voorgestelde scheidingslijn, schuifrichting, diepgang en afsluitomstandigheden identificeren voordat het matrijsontwerp wordt afgerond. Waar de geometrie een vulrisico met zich meebrengt, kan Moldflow-analyse de vergelijking van poort- of runner-alternatieven ondersteunen. De resulterende aanbevelingen moeten met de klant worden bevestigd voordat de definitieve gereedschapsrevisie wordt vrijgegeven.
Gerelateerde pagina's en technisch onderzoek
Kunststof spuitgietdiensten - Diepe mal
Productie van spuitgietmatrijzen en bedrijfsmogelijkheden - Diepgieten
Stuur het CAD-model, de tekening, de PA66- of alternatieve harsspecificatie en de verwachte hoeveelheden om een matrijs- en vormbeoordeling aan te vragen.
Populaire tags: Op maat gemaakte kunststof behuizing spuitgieten, op maat gemaakte kunststof behuizing, PA66 spuitgieten, kunststof behuizingsvorm, spuitgietontwerp
Aanvraag sturen
Misschien vind je dit ook leuk